Shenzhen Demeng Toy Co., Ltd. se spécialise dans la fabrication de jouets design personnalisés.




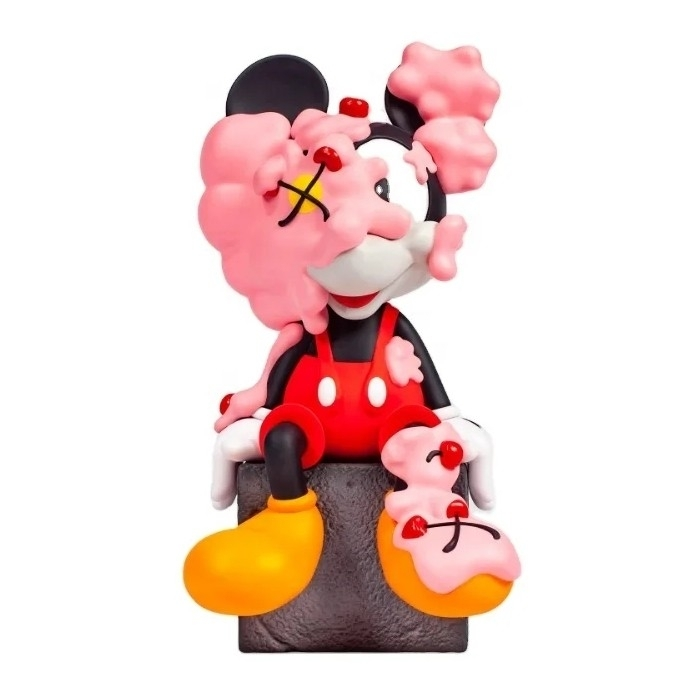
Miniature en résine moulée
- Figurine miniature en résine, objet de collection d'art urbain personnalisé
- Personnage de lapin stylisé rouge et noir avec un design d'art urbain
- Résine de haute qualité, sculpture fine et surface lisse
- Détails peints à la main, couleurs nettes et qualité stable
- Conception, moulage, peinture et emballage personnalisés disponibles
Note:
Les images de figurines présentées sur notre site web servent uniquement de référence pour la personnalisation et ne sont pas disponibles à la vente. En tant que fabricant de jouets ODM/OEM professionnel, nous nous spécialisons dans la personnalisation et la production de figurines de style similaire. Si vous possédez un design de figurine original que vous souhaitez faire réaliser, veuillez nous contacter pour obtenir un devis.
Que signifie le moulage en résine ?
Présentation du produit
Six défauts de moulage
Bulles d'air à la surface
De l'air aspiré lors du mélange ou emprisonné contre la paroi du moule, l'empêchant de remonter. Ce phénomène est particulièrement visible sur le visage, le torse et toute zone incurvée vers le bas.
Tir court / remplissage incomplet
La résine durcit avant d'atteindre une extrémité très fine. On la retrouve fréquemment sur les armes, les doigts, les cheveux et toute partie du corps de moins de 1 mm d'épaisseur.
Retrait aux interfaces des joints
La résine PU perd de 0,2 à 0,6 % de manière linéaire, ce qui, sur une pièce de 30 mm, suffit à créer un écart au niveau de l'épaulement sur un kit en plusieurs parties.
Bavure de couture sur la ligne de séparation
La résine s'infiltre entre les deux moitiés du moule ou le long de la découpe en silicone. Les bavures sont éliminables, mais une jointure sur une face est un défaut de conception, et non de finition.
Perte de détails au cours d'une course
Le silicone se dégrade progressivement. Le premier symptôme n'est pas la rupture du plâtre, mais des bords légèrement arrondis et une texture fine et mate, généralement après 40 à 60 tractions.
Surface collante ou présentant un voile d'amines
Un mélange mal dosé, un atelier froid ou un temps de séchage insuffisant laissent une surface non durcie qui repousse la peinture et attire la poussière.
Comment le moule est fabriqué, étape par étape
| Étape | Ce qui se produit | Ce qu'il contrôle |
|---|---|---|
| Sculpter et maîtriser | Sculpture 3D réalisée d'après votre référence, puis imprimée en haute résolution et finie à la main | Chaque détail que les acteurs peuvent détenir |
| Plan de finition et de couture principal | Surface polie, position de la ligne de séparation déterminée et marquée sur le modèle | Où la couture se trouvera sur la pièce finie |
| construction de moules en silicone | Le moule maître est suspendu, le silicone est coulé et polymérisé, puis découpé en bloc ou en moule en deux parties. | Quel détail subsiste et le nombre d'extractions du moule |
| Mélange et dégazage de la résine | PU bi-composant pesé selon un ratio précis, mélangé, puis dégazé sous vide pour éliminer l'air entraîné. | nombre de bulles en surface |
| Coulage et cure sous pression | Coulage en filet mince avec inclinaison du moule, puis pression de 40 à 60 psi dans un autocuiseur jusqu'à prise. | Air emprisonné dans les contre-dépouilles et les détails fins |
| Démouler et ajuster | Pièce libérée, ébavurage et suppression des bavures, joint poncé jusqu'au trait prévu | Netteté des bords et visibilité des coutures |
| Inspection | Contrôle à 100 % pour les petites séries, échantillonnage AQL pour les séries plus importantes. | Vérifiez si le jeu que vous recevez correspond à la distribution approuvée. |
| Apprêt ou peinture | Apprêt neutre pour les pièces non peintes, ou peinture complète par un peintre agréé. | Que ce soit le pinceau de l'acheteur ou notre peinture qui révèle les détails |
Comparaison des matériaux
| Système de résine | Idéal pour | Rétrécissement | Personnage | Attention à |
|---|---|---|---|---|
| Résine PU (polyuréthane)★ | Presque toutes les figurines miniatures de production, de 28 à 150 mm | 0,2-0,6% | Durcissement rapide, grande résistance par rapport aux autres résines, bonne adhérence des pigments et de la peinture, excellente restitution des détails fins | Une légère flexibilité caoutchouteuse aux endroits les plus fins ; une flexion excessive d'une arme fine ne la cassera pas, mais la déformera de façon permanente. |
| Résine époxy | Pièces moulées transparentes ou translucides, objets d'exposition à la finition vitreuse | 0,1-0,5% | Durcissement plus long, retrait moindre, excellente clarté, surface finie plus dure | Un cycle lent le limite aux petites séries ; un cycle plus dur le rend plus fragile aux extrémités fines. |
| Résine chargée (poudre de métal ou de pierre) | Effets de bronze coulé à froid, de pierre et de marbre sur les miniatures exposées | 0,3-0,8% | Un poids réel et un toucher convaincant ; peut être poli ou patiné. | Plus lourd et plus abrasif pour le moule, ce qui réduit sa durée de vie ; ne convient pas à une utilisation sur table. |
| résine polyester | Moulages d'exposition économiques et grandes formes simples | 0,5-2,0% | Le moins cher au kilo et réglage rapide | Forte odeur de styrène, retrait plus important, plus cassant. Nous le déconseillons pour une surface de 30 mm. |
| Résine UV (matrice SLA uniquement) | Des matrices imprimées, et non des moules de production | Négligeable | Très haute résolution, permettant ainsi à la vidéo master de capturer des détails que les acteurs peuvent ensuite reproduire. | Ne convient pas à la vente : fragile et sensible à la lumière du soleil, il s'agit d'un outil pour un maître artisan. |
| vinyle rotomoulé (à titre de comparaison) | 150 mm et plus, figurines creuses monoblocs | 1,5-2,5% | Plus léger, creux, résistant aux chutes, moins cher pour les commandes supérieures à 300 pièces environ. | Détails de surface plus flous et lignes de moulage visibles ; pas la solution idéale pour une face de 30 mm |
Comparaison des processus
| Processus | Outillage | Économique de | Plafond détaillé | Utilisation optimale à l'échelle miniature |
|---|---|---|---|---|
| Moulage manuel en silicone★ | USD 400-1,500 | 30 pièces | Niveau le plus élevé disponible : limité par le maître, et non par le processus. | Toute édition inférieure à 300 exemplaires, et toute pièce dont le principal argument de vente est la finesse des détails de surface |
| Impression 3D, sortie directe | Pas de moisissure | 1 pièce | Très haute qualité, avec une texture de couche visible sauf post-traitement. | Échantillons, masters et pièces véritablement uniques. Ce procédé de production n'est pas viable au-delà de quelques unités. |
| PVC ou ABS injecté | USD 12,000-40,000 | 1 000 à 2 000 pièces | Bien, mais limité par le débit et les exigences en matière d'angle de tirage | Gammes de jeux ou de jouets à grand volume. Pas de gamme miniature de moins de 1 000 pièces. |
| vinyle rotomoulé | USD 3,000-8,000 | 100 à 300 pièces | Modéré : surface molle, joints visibles, l’épaisseur de la paroi limite les détails fins | Figurines creuses de grande taille (plus de 150 mm). Moins chères que la résine (à partir d'environ 300 pièces). |
| Fonderie de métaux (étain, métal blanc) | USD 800-3,000 | 50 à 100 pièces | Haut, avec un aspect métallique doux caractéristique | Les figurines de table traditionnelles, où le poids et la sensation du métal sont essentiels. |
| Impression résine en volume | Pas de moisissure | 1 pièce, mais lente par unité | Très haut | Petites séries où la régularité prime sur le coût unitaire ; généralement remplacées par le moulage au-delà de quelques dizaines de pièces. |