Shenzhen Demeng Toy Co., Ltd. è specializzata nella produzione di giocattoli di design personalizzati.




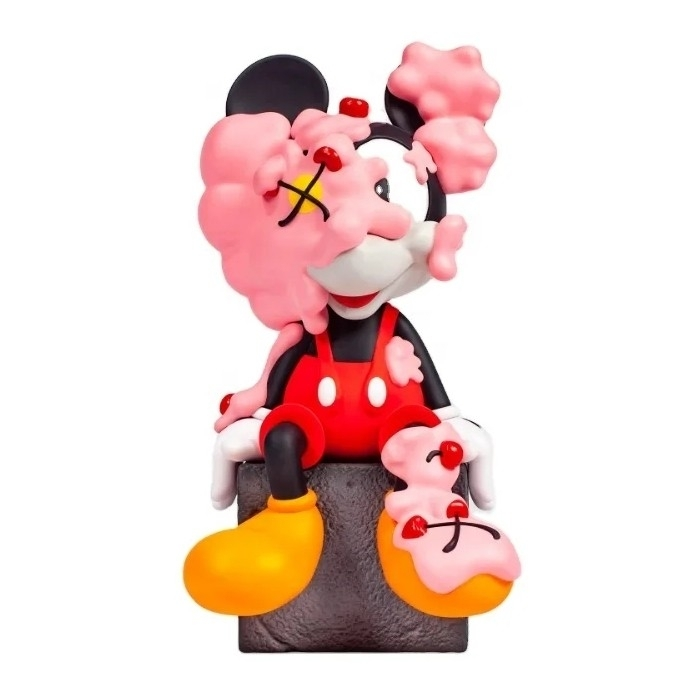
Miniatura realizzata con fusione in resina
- Miniatura in resina, giocattolo da collezione personalizzato di arte urbana
- Coniglio stilizzato rosso e nero con design in stile arte urbana
- Resina di alta qualità, scultura fine e superficie liscia
- Dettagli dipinti a mano con colori brillanti e qualità stabile.
- Disponibili servizi di progettazione personalizzata, fusione, verniciatura e confezionamento.
Nota:
Le immagini delle action figure mostrate sul nostro sito web sono da intendersi esclusivamente come riferimento per la personalizzazione e non sono disponibili per l'acquisto. In qualità di produttori di giocattoli ODM/OEM professionali, ci concentriamo sulla personalizzazione e produzione di action figure di stile simile. Se avete un design originale che desiderate realizzare, contattateci per un preventivo.
Che cosa si intende per colata in resina?
Esposizione del prodotto
Sei difetti di fusione
bolle d'aria sulla superficie
Aria incorporata durante la miscelazione o intrappolata contro le pareti dello stampo, dove non può risalire. Più visibile su volti, toraci e qualsiasi curva rivolta verso il basso.
Scatto corto / riempimento incompleto
La resina si indurisce prima di raggiungere uno spessore minimo. È un problema comune su armi, dita, ciocche di capelli e qualsiasi elemento con uno spessore inferiore a circa 1 mm.
Ritiro sulle interfacce di giunzione
La resina poliuretanica perde linearmente dallo 0,2 allo 0,6%, il che, su un pezzo da 30 mm, è sufficiente a creare uno spazio vuoto sulla spalla di un kit composto da più parti.
Nastro di rinforzo sulla linea di separazione
La resina fuoriesce tra le due metà dello stampo o lungo il taglio del silicone. Le sbavature sono rimovibili, ma una linea di giunzione sulla superficie è un problema di progettazione, non di finitura.
Perdita di dettagli durante una corsa
Il silicone si degrada gradualmente. Il primo sintomo non è un calco mal riuscito, ma bordi leggermente arrotondati e una texture opaca e fine, di solito dopo 40-60 estrusioni.
Superficie appiccicosa o ricoperta di ammine
Una miscelazione non corretta, un ambiente di lavoro freddo o un tempo di asciugatura insufficiente lasciano una superficie non indurita che respinge la vernice e attira la polvere.
Come viene realizzato il cast, passo dopo passo
| Fare un passo | Che succede | Ciò che controlla |
|---|---|---|
| Scolpire e padroneggiare | Scultura 3D realizzata a partire dal tuo modello di riferimento, stampata ad alta risoluzione e rifinita a mano. | Ogni dettaglio che il cast può mai contenere |
| Rifinitura e mappatura delle cuciture | Superficie lucidata, posizione della linea di separazione decisa e contrassegnata sul modello. | Dove cadrà la cucitura sul pezzo finito |
| costruzione con stampo in silicone | Modello sospeso, silicone colato e polimerizzato, quindi tagliato in un blocco o in uno stampo a due parti | Quale dettaglio sopravvive e il numero di estrazioni dello stampo |
| Miscelazione e degassamento della resina | Poliuretano bicomponente pesato secondo il rapporto, miscelato e poi degassato sotto vuoto per rimuovere l'aria intrappolata. | Conteggio delle bolle superficiali |
| Versare e polimerizzare a pressione | Versare a flusso sottile con lo stampo inclinato, quindi pressurizzare a 40-60 psi in una pentola a pressione fino a quando non si solidifica. | Aria intrappolata nelle sottosquadre e nelle caratteristiche più fini |
| Scongelare e rifilare | Pezzo rilasciato, sbavature e bave tagliate, giunzione levigata fino alla linea desiderata | Nitidezza dei bordi e visibilità delle giunture |
| Ispezione | Ispezione al 100% per le piccole tirature, campionamento AQL per le tirature più ampie. | Se la corsa che ricevi corrisponde al cast approvato |
| Fondo o vernice | Primer neutro per materiali non verniciati, oppure possibilità di procedere con la verniciatura completa affidandosi a un maestro verniciatore qualificato. | Sia che sia il pennello dell'acquirente o la nostra vernice a leggere il dettaglio |
Confronto dei materiali
| Sistema di resina | Ideale per | restringimento | Carattere | Attenzione a |
|---|---|---|---|---|
| resina PU (poliuretano)★ | Quasi tutte le miniature di produzione, 28-150 mm | 0,2-0,6% | Polimerizzazione rapida, resistente rispetto ad altre resine, assorbe bene pigmenti e colori, mantiene i dettagli fini | Una leggera flessibilità gommosa nelle sezioni sottili; flettere eccessivamente un'arma sottile non la spezzerà, ma la piegherà in modo permanente. |
| Resina epossidica | Fusioni trasparenti o traslucide, pezzi da esposizione con finitura simile al vetro. | 0,1-0,5% | Tempi di polimerizzazione più lunghi, minore ritiro, eccellente trasparenza, superficie finita più dura | Il ciclo lento lo limita a piccole produzioni; un ciclo più duro significa maggiore fragilità alle estremità sottili. |
| Resina caricata (polvere di metallo o di pietra) | Effetti bronzo fuso a freddo, pietra e marmo su miniature da esposizione. | 0,3-0,8% | Peso reale e sensazione tattile convincente; può essere lucidato o patinato. | Più pesante e abrasivo per lo stampo, il che riduce la durata di estrazione; non adatto alla manipolazione su tavolo. |
| resina poliestere | Fusioni economiche per display e grandi forme semplici | 0,5-2,0% | Il più economico al chilo e con tempi di posa rapidi. | Forte odore di stirene, maggiore restringimento, più fragile. Non lo consigliamo per una superficie di 30 mm. |
| Resina UV (solo per master SLA) | Matrici stampate, non fusioni di produzione | Trascurabile | Risoluzione altissima, in modo che il master catturi i dettagli che il cast può poi riprodurre | Non adatto come pezzo venduto: è fragile e si degrada alla luce del sole, quindi è un mezzo per un maestro |
| Vinile rotostampato (a scopo di confronto) | Figure cave monoblocco di 150 mm e oltre | 1,5-2,5% | Più leggeri, cavi, resistenti alle cadute, più economici per quantitativi superiori a circa 300 pezzi. | Dettagli superficiali più morbidi e linee di stampaggio visibili; non è la soluzione ideale per un viso da 30 mm |
Confronto dei processi
| Processo | Utensili | Economico da | Soffitto di dettaglio | Ideale per l'utilizzo in scala ridotta. |
|---|---|---|---|---|
| Calco della mano in silicone★ | USD 400-1,500 | 30 pezzi | Massimo disponibile: limitato dal master, non dal processo | Qualsiasi edizione inferiore a 300 pezzi e qualsiasi pezzo in cui la cura dei dettagli superficiali sia il punto di forza. |
| Stampa 3D, output diretto | Nessuna muffa | 1 pz | Molto alta, con texture a strati visibile a meno che non venga eseguita una post-produzione. | Campioni, prototipi e pezzi unici. Non è una soluzione praticabile per la produzione di quantità superiori a poche unità. |
| PVC o ABS iniettati | USD 12,000-40,000 | 1.000-2.000 pezzi | Buono, ma limitato dalla portata e dai requisiti di angolo di pescaggio. | Linee di gioco o giocattoli ad alto volume. Non si tratta di una linea in miniatura con meno di 1.000 pezzi. |
| Vinile fuso | USD 3,000-8,000 | 100-300 pezzi | Moderato: superficie morbida, cuciture visibili, lo spessore della parete limita i dettagli fini | Figure cave di grandi dimensioni, superiori a 150 mm. Più economiche rispetto alla resina per ordini superiori a circa 300 pezzi. |
| Fusione di metalli (peltro, metallo bianco) | USD 800-3,000 | 50-100 pezzi | Alto, con un caratteristico aspetto metallico morbido | Miniature da tavolo tradizionali, dove il peso e la sensazione del metallo sono fondamentali |
| Stampa a resina in grandi volumi | Nessuna muffa | 1 pz, ma lento per unità | Molto alto | Piccole serie in cui la coerenza è più importante del costo unitario; solitamente sostituite dalla fusione di oltre poche dozzine |