Shenzhen Demeng Toy Co., Ltd. se especializa en la fabricación de juguetes de diseño personalizados.




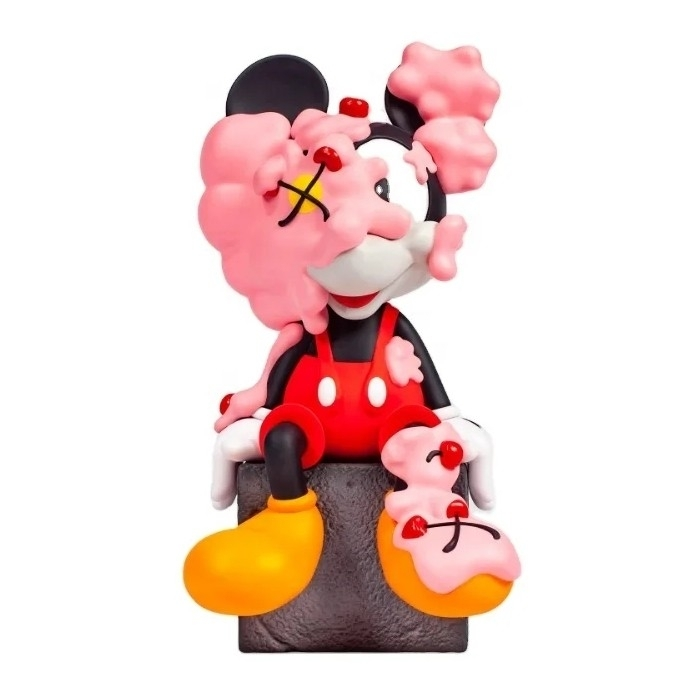
Miniatura de fundición de resina
- Miniatura de resina fundida, figura coleccionable de juguete de arte urbano personalizada
- Personaje de conejo estilizado en rojo y negro con diseño de arte urbano.
- Material de resina de alta calidad, escultura fina y superficie lisa.
- Detalles pintados a mano con colores nítidos y calidad estable.
- Diseño, fundición, pintura y embalaje personalizados disponibles.
Nota:
Las imágenes de las figuras de juguete que se muestran en nuestro sitio web son solo de referencia para personalización y no están a la venta. Como fabricante profesional de juguetes ODM/OEM, nos especializamos en la personalización y producción de figuras de juguete de estilo similar. Si tiene un diseño original que le gustaría producir, contáctenos para solicitar un presupuesto.
¿Qué significa la fundición de resina?
Exhibición de productos
Seis defectos de fundición
Burbujas de aire en la superficie
El aire que se incorpora durante el mezclado o que queda atrapado contra la pared del molde, donde no puede ascender, es más visible en rostros, torsos y cualquier curva orientada hacia abajo.
Disparo corto / relleno incompleto
La resina se endurece antes de alcanzar una superficie delgada. Es común encontrarla en armas, dedos, mechones de cabello y cualquier parte del cuerpo con una sección de aproximadamente 1 mm.
Contracción en las interfaces de unión
La resina de poliuretano pierde entre un 0,2 y un 0,6 por ciento de forma lineal, lo cual, en una pieza de 30 mm, es suficiente para abrir un hueco en el hombro de un kit de varias piezas.
Rebabas en la línea de separación
La resina se filtra entre las mitades del molde o a lo largo del corte de silicona. Las rebabas se pueden eliminar, pero una costura en una superficie es un problema de diseño, no de acabado.
Pérdida de detalle a lo largo de una ejecución
La silicona se degrada gradualmente. El primer síntoma no es un fallo en el molde, sino bordes suavemente redondeados y una textura fina y opaca, generalmente después de 40 a 60 usos.
Superficie pegajosa o con floración de aminas
Una mezcla con proporciones incorrectas, un taller en frío o un tiempo de curado insuficiente dan como resultado una superficie sin curar que repele la pintura y atrae el polvo.
Cómo se construye el molde, paso a paso
| Paso | Lo que sucede | Lo que controla |
|---|---|---|
| Esculpir y dominar | Escultura 3D creada a partir de tu referencia, impresa en alta resolución y acabada a mano. | Cada detalle que el elenco pueda contener |
| Mapa de acabados y costuras | Superficie pulida, posición de la línea de separación decidida y marcada en el modelo. | Dónde quedará la costura en la pieza terminada. |
| Construcción de moldes de silicona | Se suspende el modelo maestro, se vierte la silicona y se deja curar, luego se corta en un bloque o en un molde de dos partes. | Qué detalle sobrevive y el número de extracciones del molde. |
| Mezcla y desgasificación de resina | Poliuretano de dos componentes pesado según la proporción, mezclado y luego desgasificado al vacío para extraer el aire atrapado. | Recuento de burbujas en la superficie |
| Verter y curar a presión | Verter en chorro fino con el molde inclinado, luego 40-60 psi en una olla a presión hasta que cuaje. | Aire atrapado en socavados y detalles finos |
| Desmolde y recorte | Pieza liberada, rebabas y rebabas recortadas, junta lijada hasta la línea prevista. | Nitidez de los bordes y visibilidad de las costuras |
| Inspección | Inspección al 100% en ediciones pequeñas, muestreo AQL en series más grandes. | Si la carrera que recibe coincide con el elenco aprobado |
| Imprimar o pintar | Imprimación neutra para piezas sin pintar, o bien, el proceso completo de pintura en un taller de pintura autorizado. | Ya sea que el pincel del comprador o nuestra pintura lea el detalle |
Comparación de materiales
| Sistema de resina | Lo mejor para | Contracción | Personaje | Cuidado con |
|---|---|---|---|---|
| Resina de PU (poliuretano)★ | Casi todas las miniaturas de producción, de 28 a 150 mm. | 0,2-0,6% | Curado rápido, resistente en comparación con otras resinas, acepta bien el pigmento y la pintura, mantiene los detalles finos. | Una ligera flexibilidad gomosa en las secciones delgadas; flexionar demasiado un arma delgada no la romperá, pero la doblará permanentemente. |
| Resina epoxídica | Piezas fundidas transparentes o translúcidas, piezas de exhibición con un acabado similar al vidrio. | 0,1-0,5% | Mayor tiempo de curado, menor contracción, excelente claridad, superficie acabada más dura. | El ciclo lento lo limita a tramos cortos; un mayor desgaste significa mayor fragilidad en los extremos delgados. |
| Resina rellena (polvo de metal o piedra) | Miniaturas en exposición con efectos de bronce fundido en frío, piedra y mármol. | 0,3-0,8% | Peso real y tacto convincente; se puede pulir o patinar. | Más pesado y abrasivo para el molde, lo que acorta la vida útil del estirado; no apto para manipulación sobre mesa. |
| Resina de poliéster | Fundiciones de exhibición económicas y formas simples de gran tamaño | 0,5-2,0% | El más barato por kilo y de ajuste rápido. | Fuerte olor a estireno, mayor contracción, más quebradizo. No lo recomendamos para una cara de 30 mm. |
| Resina UV (solo para moldes SLA) | Moldes impresos, no moldes de producción. | Despreciable | Resolución muy alta, por lo que el maestro captura detalles que el elenco puede reproducir posteriormente. | No es apto para la venta: es frágil y se degrada con la luz solar, por lo que es un medio para un maestro. |
| Vinilo rotomoldeado (para comparar) | Figuras huecas de una sola pieza de 150 mm o más. | 1,5-2,5% | Más ligero, hueco, resistente a caídas, más económico en volúmenes superiores a aproximadamente 300 unidades. | Detalles superficiales más suaves y líneas de molde visibles; no es la opción adecuada para una cara de 30 mm. |
Comparación de procesos
| Proceso | Estampación | Económico desde | Detalle del techo | Mejor uso a escala miniatura |
|---|---|---|---|---|
| Moldeado de mano en silicona★ | USD 400-1,500 | 30 piezas | Máximo disponible: limitado por el maestro, no por el proceso. | Cualquier edición de menos de 300 piezas, y cualquier pieza en la que el detalle fino de la superficie sea el punto de venta. |
| Impresión 3D, salida directa | Sin moho | 1 unidad | Muy alta, con textura de capa visible a menos que se procese posteriormente. | Muestras, másteres y piezas verdaderamente únicas. No es viable como vía de producción para más de unas pocas unidades. |
| PVC o ABS inyectado | USD 12,000-40,000 | 1.000-2.000 unidades | Buena, pero limitada por el caudal y por los requisitos del ángulo de tiro. | Líneas de juguetes o juegos de gran volumen. No se trata de una línea en miniatura de menos de 1000 piezas. |
| Vinilo rotomoldeado | USD 3,000-8,000 | 100-300 unidades | Moderado: superficie blanda, costuras visibles, el grosor de la pared limita los detalles finos. | Figuras huecas de mayor tamaño (más de 150 mm). Más económicas que las de resina para pedidos superiores a 300 unidades aproximadamente. |
| Fundición de metales (estaño, metal blanco) | USD 800-3,000 | 50-100 unidades | Alto, con un aspecto característico de metal blando. | Miniaturas tradicionales de mesa, donde el peso y la sensación del metal son el punto |
| Impresión de resina a gran escala | Sin moho | 1 pieza, pero lenta por unidad. | Muy alto | Tiradas cortas donde la consistencia importa más que el costo unitario; generalmente reemplazadas por fundición a partir de unas pocas docenas |