شركة شنتشن ديمينغ للألعاب المحدودة متخصصة في صناعة ألعاب مصممة حسب الطلب.




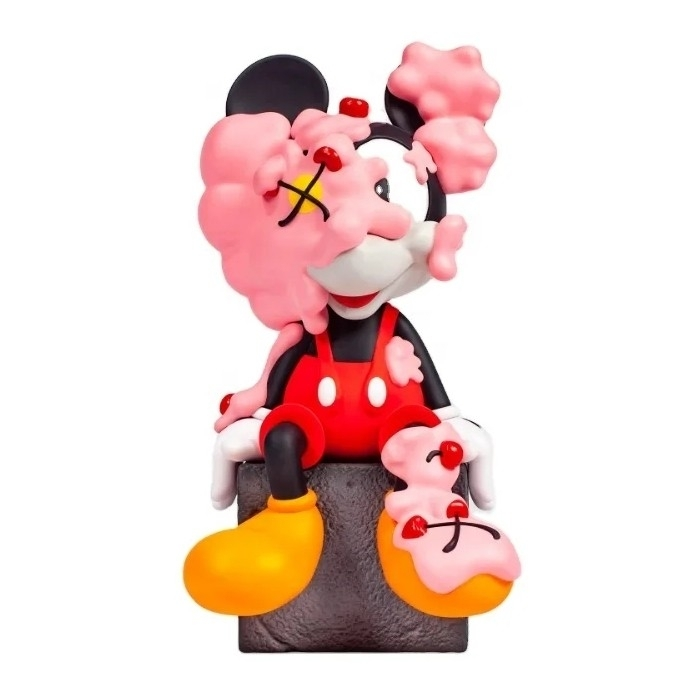
مجسم مصغر مصبوب من الراتنج
- مجسم مصغر مصنوع من الراتنج، لعبة فنية حضرية قابلة للتحصيل حسب الطلب
- شخصية أرنب مُنمّق باللونين الأحمر والأسود بتصميم فني حضري
- مادة راتنجية عالية الجودة، نحت دقيق وسطح أملس
- تفاصيل مرسومة يدويًا بألوان واضحة وجودة ثابتة
- التصميم حسب الطلب، والصب، والطلاء، والتغليف متوفرة
ملحوظة:
الصور المعروضة على موقعنا الإلكتروني مخصصة فقط لأغراض التخصيص وليست متاحة للشراء. بصفتنا شركة تصنيع ألعاب محترفة (ODM/OEM)، نركز على تخصيص وإنتاج مجسمات ألعاب ذات تصميم مشابه. إذا كان لديك تصميم مجسم أصلي ترغب في إنتاجه، يُرجى التواصل معنا للحصول على عرض سعر.
ماذا يعني صب الراتنج؟
عرض المنتج
ستة عيوب في عملية الصب
فقاعات هواء على السطح
يدخل الهواء أثناء الخلط، أو يُحصر على جدار القالب حيث لا يستطيع الصعود. يظهر ذلك بوضوح على الوجوه والصدور وأي منحنى متجه للأسفل.
لقطة قصيرة / تعبئة غير مكتملة
يتصلب الراتنج قبل أن يصل إلى سمك رقيق. شائع على الأسلحة والأصابع وخصلات الشعر وأي جزء يقل سمكه عن 1 مم تقريبًا.
انكماش على أسطح التماس بين المفاصل
يفقد راتنج البولي يوريثان 0.2-0.6 بالمائة بشكل خطي، وهو ما يكفي لفتح فجوة الكتف في مجموعة متعددة الأجزاء على قطعة طولها 30 مم.
وبر التماس على خط الفصل
يتسرب الراتنج بين نصفي القالب أو على طول القطع المصنوع من السيليكون. يمكن إزالة الزوائد، لكن وجود خط فاصل عبر السطح يُعد مشكلة تصميمية وليست مشكلة تشطيب.
فقدان التفاصيل عبر سلسلة
يتدهور السيليكون تدريجياً. أول أعراضه ليس فشل القالب، بل ظهور حواف مستديرة ناعمة وملمس باهت، وعادةً ما يحدث ذلك بعد 40-60 عملية سحب.
سطح لزج أو مزهر بالأمين
يؤدي الخلط غير المتوازن، أو استخدام ورشة عمل باردة، أو عدم كفاية وقت المعالجة إلى ترك سطح غير معالج يصد الطلاء ويجذب الغبار.
كيفية اختيار الممثلين، خطوة بخطوة
| خطوة | ماذا يحدث؟ | ما الذي يتحكم فيه |
|---|---|---|
| النحت والإتقان | يتم بناء مجسم ثلاثي الأبعاد وفقًا لنموذجك المرجعي، ثم طباعته بدقة عالية وتشطيبه يدويًا. | كل التفاصيل التي يمكن أن يحملها طاقم العمل |
| إتقان التشطيب وخريطة التماس | بعد صقل السطح، تم تحديد موضع خط الفصل ووضع علامة عليه على النموذج. | مكان انفصال الخياطة على القطعة النهائية |
| بناء قالب السيليكون | يتم تعليق القالب الرئيسي، ثم يُصب السيليكون ويُعالج، ثم يُقطع إلى كتلة أو قالب من جزأين | ما هي التفاصيل التي بقيت، وعدد مرات سحب القالب؟ |
| خلط الراتنج وإزالة الغازات | يتم وزن جزأين من البولي يوريثان بنسبة محددة، ثم يتم خلطهما، ثم يتم تفريغ الهواء المحتبس منهما تحت الفراغ. | عدد الفقاعات السطحية |
| صبّ وتصلّب بالضغط | صبّ الخليط بتدفق رقيق مع إمالة القالب، ثم اضغطه بضغط يتراوح بين 40 و60 رطل لكل بوصة مربعة في وعاء الضغط حتى يتماسك. | الهواء المحبوس في التجاويف والتفاصيل الدقيقة |
| قم بإزالة القالب وتقليمه | تم تحرير القطعة، وإزالة الزوائد والزوائد، وصقل اللحام حتى الخط المقصود. | حدة الحواف ووضوح اللحامات |
| تقتيش | فحص بنسبة 100% في الإصدارات الصغيرة، وأخذ عينات AQL في الإصدارات الأكبر | سواء كانت النسخة التي تتلقاها مطابقة للنسخة المعتمدة أم لا |
| قم بتجهيز الطلاء أو طلائه | برايمر محايد للخشب غير المطلي، أو يمكنك اللجوء إلى خبير طلاء معتمد لطلاء كامل. | سواءً أكانت فرشاة المشتري أم طلاءنا، فإن التفاصيل هي التي تقرأها |
مقارنة المواد
| نظام الراتنج | الأفضل لـ | انكماش | شخصية | احذر من |
|---|---|---|---|---|
| راتنج البولي يوريثان (PU)★ | تقريبًا كل نموذج مصغر للإنتاج، 28-150 ملم | 0.2-0.6% | سريع الجفاف، قوي مقارنة بالراتنجات الأخرى، يمتص الصبغة والطلاء جيدًا، ويحافظ على التفاصيل الدقيقة | تتميز الأجزاء الرقيقة بمرونة مطاطية طفيفة؛ فثني السلاح الرقيق بشكل مفرط لن يكسره ولكنه سيؤدي إلى انحنائه بشكل دائم. |
| راتنج الإيبوكسي | قطع مصبوبة شفافة أو شبه شفافة، قطع عرض ذات لمسة نهائية تشبه الزجاج | 0.1-0.5% | معالجة أطول، انكماش أقل، وضوح ممتاز، سطح نهائي أكثر صلابة | يحدّ بطء دورة التشغيل من إمكانية استخدامها في عمليات إنتاج صغيرة؛ أما الصلابة فتعني أنها أكثر هشاشة عند الأطراف الرقيقة. |
| راتنج مملوء (مسحوق معدني أو حجري) | مجسمات مصغرة معروضة بتأثيرات البرونز المصبوب على البارد والحجر والرخام | 0.3-0.8% | وزن حقيقي وملمس مادي مقنع؛ يمكن تلميعه أو إضفاء طبقة عتيقة عليه. | أثقل وأكثر خشونة على القالب، مما يُقصر من عمر السحب؛ غير مناسب للاستخدام على سطح الطاولة |
| راتنج البوليستر | قوالب عرض الميزانية والأشكال البسيطة الكبيرة | 0.5-2.0% | أرخص سعر للكيلو وسرعة في الإعداد | رائحة ستايرين قوية، انكماش أعلى، هشاشة أكبر. لا ننصح باستخدامه مع وجه بسمك 30 مم |
| راتنج الأشعة فوق البنفسجية (للقوالب الرئيسية بتقنية الطباعة ثلاثية الأبعاد فقط) | النسخ المطبوعة الأصلية، وليست نسخ الإنتاج | ضئيل | دقة عالية جدًا، لذا فإن النسخة الأصلية تلتقط التفاصيل التي يمكن للممثلين إعادة إنتاجها بعد ذلك. | غير مناسب كقطعة صلبة: فهو هش ويتلف تحت أشعة الشمس، لذا فهو وسيلة للوصول إلى مستوى احترافي. |
| فينيل مصبوب بالتدوير (للمقارنة) | 150 مم وما فوق، أشكال مجوفة من قطعة واحدة | 1.5-2.5% | أخف وزنًا، مجوفة، مقاومة للسقوط، وأرخص عند شراء كميات تزيد عن 300 قطعة تقريبًا | تفاصيل سطحية أكثر نعومة وخطوط قالب ظاهرة؛ ليس هذا هو المسار الصحيح لوجه بسمك 30 مم |
مقارنة العمليات
| عملية | الأدوات | اقتصاديًا من | تفاصيل السقف | يُفضل استخدامه على نطاق مصغر |
|---|---|---|---|---|
| صب يدوي في السيليكون★ | USD 400-1,500 | 30 قطعة | أعلى مستوى متاح: محدود بالخبير، وليس بالعملية | أي إصدار يقل عن 300 قطعة، وأي قطعة يكون فيها الاهتمام بالتفاصيل الدقيقة للسطح هو نقطة البيع. |
| الطباعة ثلاثية الأبعاد، الإخراج المباشر | لا عفن | قطعة واحدة | عالية جدًا، مع وجود نسيج طبقة مرئي ما لم تتم معالجتها لاحقًا. | العينات، والنسخ الأصلية، والقطع الفريدة تمامًا. لا يُعدّ هذا خيارًا مجديًا كطريقة إنتاج لأكثر من عدد قليل من الوحدات. |
| حقن PVC أو ABS | USD 12,000-40,000 | 1000-2000 قطعة | جيد، لكنه محدود بمتطلبات التدفق وزاوية السحب. | خطوط إنتاج ألعاب أو ألعاب بكميات كبيرة. ليس مسارًا مصغرًا أقل من 1000 قطعة |
| فينيل مصبوب بالتدوير | USD 3,000-8,000 | 100-300 قطعة | متوسط: سطح ناعم، درزات مرئية، سمك الجدار يحد من التفاصيل الدقيقة | أشكال مجوفة كبيرة الحجم يزيد طولها عن 150 مم. أرخص من الراتنج عند إنتاج أكثر من 300 قطعة تقريبًا |
| صب المعادن (القصدير، المعدن الأبيض) | USD 800-3,000 | 50-100 قطعة | مرتفع، ذو مظهر معدني ناعم مميز | المجسمات المصغرة التقليدية التي توضع على الطاولة، حيث يكون الوزن والملمس المعدني هما النقطة الأساسية. |
| الطباعة بالراتنج بكميات كبيرة | لا عفن | قطعة واحدة، لكنها بطيئة لكل وحدة | مرتفع جداً | الإنتاج بكميات صغيرة حيث يكون الاتساق أهم من تكلفة الوحدة؛ وعادة ما يتم استبداله بالإنتاج بكميات تزيد عن بضع عشرات |